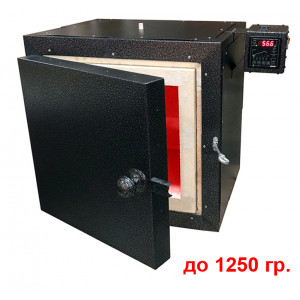
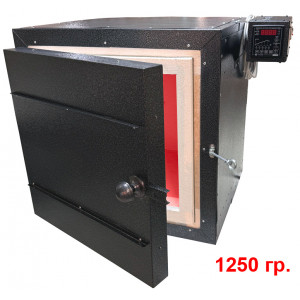
Муфельная печь для закалки металла - профессиональное оборудование для полного цикла термообработки
Термическая обработка является ключевым этапом в производстве металлических изделий, позволяя изменять механические свойства сталей и сплавов. Муфельная печь для металла обеспечивает точный контроль температурных режимов, необходимый для выполнения закалки, отпуска, отжига и нормализации деталей.
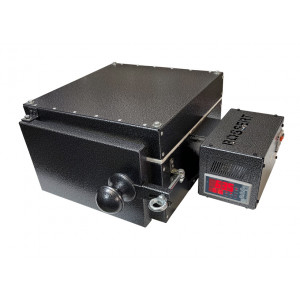
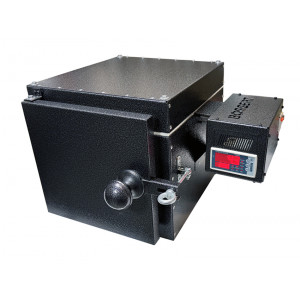
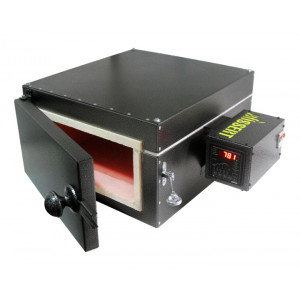
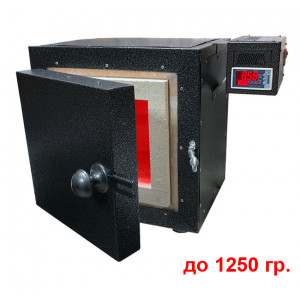
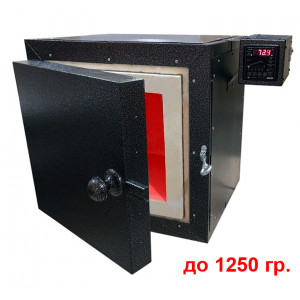
В этом разделе представлены электрические печи для закалки и отпуска с рабочей температурой до 1250 градусов, подходящие для обработки углеродистых, легированных и инструментальных сталей. Оборудование отличается равномерным нагревом, современным управлением и надёжной конструкцией для интенсивной эксплуатации в инструментальном производстве и машиностроении.
До 1150-1250 °C7 - 125 литров220 ВЗакалка и отпускОтжиг и нормализацияПИД-регулированиеГоризонтальная загрузка
Муфельная печь для закалки металла относится к классу электротермического оборудования косвенного нагрева. Электрический ток проходит через нагревательные элементы из сплава с высоким сопротивлением (фехраль, нихром), которые выделяют тепло, передаваемое через керамический муфель к обрабатываемым изделиям. Такая конструкция защищает детали от прямого контакта со спиралями и обеспечивает равномерный температурный режим по всему объёму рабочей камеры.
Современная печь нагрева заготовок оснащается микропроцессорным терморегулятором с ПИД-алгоритмом управления, что позволяет точно поддерживать заданную температуру с минимальными отклонениями. Это особенно важно при выполнении ответственных операций термообработки, где даже небольшие колебания температуры могут привести к браку.
Конструктивные особенности оборудования
Рабочая камера - муфель из шамотной керамики или огнеупорных плит, выдерживающий многократные термические циклы без разрушения структуры материала.
Нагревательная система - спирали из термостойкого сплава, размещённые по периметру камеры для обеспечения равномерного многостороннего нагрева.
Теплоизоляция - многослойная футеровка из керамического волокна и микропористых плит, снижающая теплопотери и нагрев наружного корпуса.
Система контроля - цифровой терморегулятор с индикацией текущей и заданной температуры, таймером выдержки и системой аварийной защиты.
Механизм двери - герметичное запирание с термостойким уплотнителем, исключающее утечки тепла и подсос холодного воздуха.
Виды термической обработки в муфельных печах
Печь для закалки и отпуска является универсальным оборудованием, позволяющим выполнять все основные виды термической обработки сталей. Каждый процесс требует специфических температурных режимов и длительности выдержки для получения требуемых механических свойств металла.
Основные технологические процессы
Закалка - нагрев выше критической температуры с последующим быстрым охлаждением в воде, масле или полимерных средах. Превращает аустенит в мартенсит, повышая твёрдость и прочность изделий.
Отпуск - нагрев закалённых деталей до 150-650 °C с последующим охлаждением. Печь для отпуска металла снимает внутренние напряжения, повышает вязкость и пластичность при сохранении высокой твёрдости.
Отжиг - нагрев выше критической температуры с медленным охлаждением вместе с печью. Печи для отжига улучшают обрабатываемость, снимают напряжения и измельчают зерно структуры.
Нормализация - нагрев выше критической точки с охлаждением на спокойном воздухе. Создаёт однородную мелкозернистую структуру с повышенными механическими свойствами.
Нагрев под ковку и штамповку - предварительный нагрев заготовок до 1100-1200 °C для снижения усилия деформации и предотвращения образования трещин.
Как выбрать муфельную печь для металла
Купить муфельную печь для металла необходимо с учётом специфики производства, марок обрабатываемых сталей и объёмов выпуска продукции. Правильный подбор оборудования обеспечивает качественную термообработку и экономическую эффективность эксплуатации.
Критерии выбора оборудования
Температурный диапазон - для углеродистых сталей достаточно печи до 1150 °C, для легированных и быстрорежущих сталей требуется оборудование с пределом 1250 °C. Муфельная печь для закалки металла купить которую можно с запасом по температуре, прослужит дольше при работе на штатных режимах.
Размеры рабочей камеры - определяются габаритами самых крупных деталей с учётом размещения нескольких изделий одновременно. Полезный объём должен превышать объём загрузки на 30-50% для обеспечения равномерного нагрева.
Электрическая мощность - влияет на скорость выхода на рабочую температуру и длительность цикла термообработки. Для серийного производства предпочтительны модели с более высокой удельной мощностью.
Тип терморегулятора - для простых операций закалки достаточно одноступенчатого регулятора. Печь муфельная для отпуска сложных изделий требует программируемого контроллера с несколькими этапами нагрева и выдержки.
Равномерность нагрева - критически важна для ответственных деталей. Определяется конструкцией нагревательной системы и качеством футеровки рабочей камеры.
Сравнение серий оборудования для термообработки
Линейка включает две основные серии печей, различающиеся температурным диапазоном и объёмом рабочей камеры. Ниже приведено сравнение характеристик серий для различных технологических задач.
Параметр
Серия ПМ (до 1150 °C)
Серия ПМВ (до 1250 °C)
Максимальная температура
1150 °C
1250 °C
Объём камеры
7 - 27 литров
16 - 125 литров
Потребляемая мощность
1.6 - 3.2 кВт
2.5 - 8 кВт
Напряжение питания
220 В
220 В
Тип загрузки
Горизонтальная
Горизонтальная
Применение для закалки
Углеродистые стали, простой инструмент
Легированные стали, инструментальные стали
Печь для отпуска металла
Низкий и средний отпуск (150-450 °C)
Все виды отпуска, включая высокий
Оптимальное применение
Мастерские, мелкосерийное производство
Серийное производство, крупные заготовки
Преимущества муфельных печей для термообработки
Современное оборудование для термической обработки металла сочетает надёжность конструкции с точностью управления технологическими параметрами. Купить муфельную печь для закалки означает получить универсальный инструмент для широкого спектра производственных задач.
Точность температуры
ПИД-регулятор обеспечивает поддержание заданной температуры с отклонением не более 3-5 °C, что критически важно для качества термообработки ответственных деталей.
Равномерный нагрев
Многостороннее расположение нагревательных элементов и качественная футеровка обеспечивают минимальный градиент температур по объёму рабочей камеры.
Энергоэффективность
Многослойная теплоизоляция из современных материалов снижает теплопотери и потребление электроэнергии на 30-40% по сравнению с устаревшими конструкциями.
Безопасность эксплуатации
Системы защиты от перегрева, обрыва термопары и автоматическое отключение при открывании дверцы обеспечивают безопасную работу персонала.
Универсальность применения
Одно оборудование позволяет выполнять закалку, отпуск, отжиг и нормализацию различных марок сталей без дополнительных модернизаций.
Простота обслуживания
Модульная конструкция нагревательных элементов позволяет заменять вышедшие из строя спирали без полной разборки рабочей камеры печи.
Температурные режимы для различных марок сталей
Печь для отпуска металла и закалки должна обеспечивать точное поддержание температур, соответствующих фазовым превращениям в конкретной марке стали. Ниже приведены типовые режимы термообработки для распространённых сталей.
Режимы закалки и отпуска
Сталь 45 (углеродистая) - закалка при 830-850 °C в воде, отпуск при 180-200 °C (низкий) или 450-550 °C (высокий) в зависимости от требуемых свойств.
Сталь 40Х (легированная) - закалка при 840-860 °C в масле, высокий отпуск при 550-600 °C для получения улучшенной структуры сорбита.
Сталь Х12М (штамповая) - закалка при 1000-1050 °C в масле, двукратный отпуск при 180-200 °C для сохранения высокой твёрдости HRC 60-62.
Сталь Р6М5 (быстрорежущая) - закалка при 1220-1240 °C с последующим трёхкратным отпуском при 560 °C по 1 часу для получения красностойкости.
Сталь 40Х13 (нержавеющая) - закалка при 1000-1050 °C на воздухе, низкий отпуск при 200-250 °C для снятия закалочных напряжений.
Режимы отжига и нормализации
Полный отжиг - нагрев на 30-50 °C выше Ac3, выдержка и медленное охлаждение вместе с печью до 500-600 °C. Применяется для снятия напряжений и улучшения обрабатываемости.
Изотермический отжиг - нагрев выше Ac3, быстрое охлаждение до температуры ниже Ar1 и выдержка до завершения превращения. Сокращает длительность цикла отжига.
Нормализация - нагрев на 30-50 °C выше Ac3 с последующим охлаждением на спокойном воздухе. Повышает механические свойства по сравнению с отжигом.
Сфероидизирующий отжиг - маятниковый нагрев около Ac1 для получения зернистого перлита. Улучшает обрабатываемость инструментальных сталей.
Нужна помощь в подборе печи для термообработки?
Наши инженеры помогут определить оптимальную модель под ваши технологические процессы, марки сталей и объёмы производства. Консультация по выбору оборудования и режимам термообработки.
Рекомендации по эксплуатации печей для термообработки
Правильная эксплуатация муфельной печи для металла обеспечивает стабильное качество термообработки, безопасность работы и длительный срок службы оборудования. Соблюдение технологических правил позволяет избежать брака и преждевременного выхода из строя нагревательных элементов.
Подготовка к термообработке
Детали должны быть очищены от масла, грязи и влаги перед загрузкой для предотвращения образования дефектов на поверхности и загрязнения муфеля.
Размещайте изделия равномерно по объёму камеры, оставляя зазоры 20-30 мм между деталями для свободной циркуляции нагретого воздуха.
Используйте огнеупорные подставки из шамота или корунда для предотвращения контакта деталей с дном камеры и защиты подовых нагревателей.
Не превышайте максимальную массу загрузки, указанную в технической документации - перегрузка приводит к неравномерному нагреву и перегреву спиралей.
Ведение процесса закалки
Скорость нагрева массивных деталей не должна превышать 200-300 °C в час в интервале 400-700 °C для предотвращения термических напряжений и трещин.
Время выдержки на рабочей температуре зависит от сечения деталей - ориентировочно 1-1.5 минуты на миллиметр сечения для углеродистых сталей.
Перенос деталей из печи в закалочную среду должен занимать не более 5-10 секунд для предотвращения отпуска и снижения твёрдости поверхности.
Печь для закалки и отпуска должна иметь запас по мощности для быстрого восстановления температуры после загрузки новой партии деталей.
Ведение процесса отпуска
Закалённые детали следует отпускать не позднее 2-4 часов после закалки для предотвращения образования закалочных трещин.
Температура отпуска выбирается в зависимости от требуемой твёрдости - чем выше температура, тем ниже твёрдость и выше вязкость.
Для ответственных деталей рекомендуется двух- или трёхкратный отпуск для более полного снятия напряжений и стабилизации размеров.
Охлаждение после высокого отпуска легированных сталей должно быть медленным для предотвращения отпускной хрупкости второго рода.
Техническое обслуживание
После каждого цикла термообработки очищайте под печи от окалины и нагара для предотвращения повреждения футеровки и нагревательных элементов.
Периодически проверяйте состояние термопары - окисление и науглероживание приводят к искажению показаний температуры.
Контролируйте сопротивление нагревательных спиралей - увеличение сопротивления указывает на истончение проволоки и необходимость замены.
Осматривайте уплотнения дверцы и при необходимости заменяйте термостойкий шнур для поддержания герметичности рабочей камеры.
Часто задаваемые вопросы
Да, современные муфельные печи с программируемым терморегулятором позволяют выполнять как закалку (нагрев до 800-1200 °C), так и отпуск (нагрев до 150-650 °C) в одной рабочей камере. Печь для закалки и отпуска является экономически эффективным решением для мастерских и небольших производств. Единственное ограничение - необходимость полного остывания печи между операциями или использование отдельной печи для отпуска при серийном производстве.
Для небольших объёмов производства оптимальна универсальная печь для закалки и отпуска. При серийном производстве предпочтительна отдельная печь для отпуска металла купить которую можно меньшей мощности и объёма - это позволяет непрерывно вести процесс, пока основная печь работает на закалке. Отдельная печь для отпуска обычно имеет меньший объём, так как отпускные садки обычно меньше закалочных.
Отжиг применяется к незакалённым деталям для снятия напряжений, улучшения обрабатываемости и подготовки структуры. Температура отжига обычно выше критической точки Ac1 или Ac3. Отпуск применяется только к закалённым деталям для снижения хрупкости и внутренних напряжений. Температура отпуска ниже критической точки. Печи для отжига и отпуска могут быть одинаковыми по конструкции, но режимы термообработки существенно различаются.
Температура отпуска выбирается в зависимости от требуемой твёрдости и механических свойств изделия. Для углеродистых сталей существует эмпирическая зависимость: низкий отпуск (150-250 °C) сохраняет высокую твёрдость HRC 55-60, средний отпуск (350-450 °C) даёт твёрдость HRC 40-50, высокий отпуск (550-650 °C) обеспечивает твёрдость HRC 25-35 при высокой вязкости. Точные режимы указываются в справочниках по термической обработке для конкретных марок сталей.
После закалки сталь имеет структуру мартенсита с высокими внутренними напряжениями и повышенной хрупкостью. Без отпуска такие детали могут самопроизвольно растрескиваться или разрушаться при эксплуатации. Отпуск снимает закалочные напряжения, повышает вязкость и пластичность при сохранении достаточной твёрдости. Время между закалкой и отпуском не должно превышать 2-4 часов для предотвращения образования трещин.
Да, некоторые виды чугуна (высокопрочный, ковкий) подвергаются термической обработке, включая закалку и отпуск. Температура закалки чугуна обычно составляет 850-950 °C, что находится в рабочем диапазоне муфельных печей. Однако термообработка чугуна требует особых режимов нагрева и охлаждения из-за высокого содержания углерода и специфической структуры материала. Рекомендуется консультация с металловедами для разработки оптимальных режимов.








 New